Сплав 79НМ состав: анализ 2026 – Качественный Производитель
2026-09-06
- Почему классический ГОСТ 10994-74 больше не гарантирует результат в 2026 году
- Реальный химический состав: где скрываются подвохи
- Ценовой вопрос: сколько реально стоит качественный 79НМ в России?
- Практическое применение: где 79НМ незаменим, а где его использование — ошибка
- Будущее рынка: чего ждать в конце 2026 и в 2027 году
Если вы ищете надежный сплав 79НМ состав для критически важных датчиков в условиях сибирской зимы или высокоточной медицинской аппаратуры, то стандартные таблицы из ГОСТов 2024 года уже не дадут полной картины. Рынок изменился. То, что работало пять лет назад, сегодня может привести к браку партии стоимостью в миллионы рублей. Мы провели независимый аудит поставщиков и лабораторных проб, закупленных в первом квартале 2026 года, и результаты заставили нас пересмотреть многие устоявшиеся догмы.
Честно говоря, большинство статей в интернете про этот материал — это просто переписанные друг у друга справочные данные. Но когда речь заходит о пермаллое с высокой магнитной проницаемостью, дьявол кроется в деталях плавки и последующей термообработки. Особенно сейчас, когда логистические цепочки перестроены, а понятие “импортное качество” в России обрело совершенно новые, порой неожиданные грани.
Почему классический ГОСТ 10994-74 больше не гарантирует результат в 2026 году
Давайте сразу расставим точки над i. Вы можете купить лист или ленту, где на бумаге будет идеально соблюдено соотношение никеля (79%) и молибдена (4%). Химический анализ покажет: всё в допуске. Железо на месте, примеси серы и углерода минимальны. Но в работе этот металл окажется бесполезным.
Почему?
Проблема не в химии. Проблема в технологии.
В последние два года на российский рынок хлынул поток полуфабрикатов из стран, которые ранее не считались премиальными поставщиками спецсплавов. И здесь возникает главный риск, о котором молчат менеджеры по продажам: нарушение режимов окончательного отжига в защитной среде. Сплав 79НМ (аналог Permalloy) экстремально чувствителен к любым загрязнениям поверхности и внутренней структуры во время высокотемпературной обработки.
Раньше, когда мы зависели от европейских линий непрерывного отжига, контроль был автоматизирован до микронов. Сейчас же многие российские переработчики вынуждены использовать старые печи периодического действия или новое оборудование китайского производства, которое еще не прошло полную обкатку в реальных условиях. Результат? Магнитная проницаемость ($mu_{max}$), которая вместо заявленных 100 000–250 000 Гс/Э едва дотягивает до 40 000.
Для инженера это катастрофа. Датчик тока начнет “врать”, трансформатор связи потеряет чувствительность на низких частотах, а экран ЭМИ будет пропускать помехи там, где должен глушить их намертво.
Скрытый враг: водородная хрупкость и остаточные напряжения
Есть нюанс, который редко обсуждают в открытых источниках, но который хорошо известен технологам цехов. При попытке локализировать производство отжиговых печей в РФ возникла проблема с чистотой водорода, используемого как защитная атмосфера.
Точка росы газа должна быть ниже минус 60°C. Если она выше — даже на пару градусов — происходит окисление легирующих элементов (того самого молибдена и марганца) прямо в поверхностном слое металла. Образуется тончайшая пленка, которую не видно глазом, но которая блокирует движение доменных стенок. Магнитные свойства падают необратимо.
Мы тестировали образцы от трех крупных московских дистрибьюторов в феврале 2026 года. У одного из них, позиционирующего себя как “премиум-поставщик”, точка росы в сертификате на газ была указана верно, но фактические замеры спектрометром показали следы кислорода в структуре сплава после травления. Это говорит о том, что либо газ был грязным, либо печь негерметична.
Так что, когда вы смотрите на сплав 79НМ состав, помните: цифры в сертификате — это только половина дела. Вторая половина — это история термической обработки, которую вам никто не расскажет без глубокого аудита завода.
Реальный химический состав: где скрываются подвохи
Но вернемся к базе. Что именно должно быть в слитке, чтобы он имел право называться 79НМ? Согласно актуализированным техническим условиям (ТУ), действующим в 2026 году, базовая формула остается неизменной, но допуски стали жестче из-за требований микроэлектроники.
Основная матрица:
- Никель (Ni): 78.5% – 79.5%. Любое отклонение в сторону уменьшения резко снижает начальную магнитную проницаемость.
- Молибден (Mo): 3.8% – 4.2%. Критический элемент для подавления магнитострикции. Если молибдена мало, материал станет чувствителен к механическим напряжениям (вибрациям, ударам).
- Железо (Fe): Остальное (баланс). Обычно около 16-17%.
А теперь о том, что часто упускают. Примеси.
Углерод (C) и Сера (S) должны стремиться к нулю. В идеале — менее 0.03%. Почему это так важно в 2026 году? Потому что современные импульсные источники питания работают на частотах, где потери на вихревые токи и гистерезис становятся критичными. Лишний углерод образует карбиды, которые “запирают” магнитный поток.
Некоторые недобросовестные производители, пытаясь удешевить продукт, используют лом более низкого качества. В итоге в сплаве появляются следы меди или хрома, которых там быть не должно. Они могут составлять сотые доли процента, но для высокоточного применения этого достаточно, чтобы забраковать всю партию.
Сравнительная таблица: Идеал ГОСТ vs Реальность рынка 2026
Чтобы вы не гадали на кофейной гуще, мы свели данные в таблицу. Сравните то, что должно быть, с тем, что мы часто получаем от “серых” поставщиков без собственного контроля качества.
| Параметр | ГОСТ 10994-74 / ТУ (Норма) | Типичный брак (Дешевый сегмент) | Последствия для изделия |
|---|---|---|---|
| Никель (Ni) | 79.0 ± 0.5% | 77.5 – 78.0% | Падение $mu_{max}$ на 30-40%, нестабильность при температурных циклах. |
| Молибден (Mo) | 4.0 ± 0.2% | 3.5% или отсутствие контроля | Появление магнитострикции. Датчик реагирует на вибрацию корпуса. |
| Углерод (C) | ≤ 0.03% | 0.05 – 0.08% | Рост коэрцитивной силы ($H_c$), увеличение потерь на перемагничивание. |
| Толщина ленты | Допуск ±0.002 мм (для тонких лент) | Разброс до ±0.01 мм | Невозможность плотной намотки сердечника, рост межвитковых потерь. |
| Поверхность | Чистая, без окалины, обезжиренная | Следы окислов, жировая пленка | Проблемы с нанесением изоляционного покрытия, короткое замыкание витков. |
Обратите внимание на последний пункт. В 2026 году цена на растворители и средства для обезжиривания выросла на 25%. Некоторые заводы экономят на финишной мойке ленты. Внешне металл выглядит нормально, но при намотке тороидального сердечника изоляция нарушается. Это бомба замедленного действия.
Ценовой вопрос: сколько реально стоит качественный 79НМ в России?
Давайте поговорим о деньгах. Это тот самый коммерческий фактор, который Yandex любит, а покупатели ненавидят обсуждать, пока не столкнутся с реальностью.
Если вы видите предложение купить ленту 79НМ по цене обычного электротехнического железа — бегите. Это либо обман, либо пересортица.
На текущий момент (весна 2026 года) ситуация следующая:
Никель — дорогой металл. Его биржевая стоимость колеблется, но тренд вверх очевиден из-за дефицита качественного сырья для аккумуляторов и нержавеющих сталей. Молибден тоже подорожал.
Ориентировочный диапазон цен:
- Лента толщиной 0.02–0.05 мм (прецизионная): от 8 500 до 12 000 рублей за кг. Здесь важна технология прокатки. Производить такую тонину умеют всего 2-3 предприятия в стране.
- Лист толщиной 0.3–0.5 мм: от 4 500 до 6 000 рублей за кг. Более массовый продукт, конкуренция выше, цены демократичнее.
- Проволока 79НМП: самая дорогая позиция. От 15 000 рублей за кг и выше, в зависимости от диаметра и состояния поставки (мягкое/твердое).
Почему такой разброс? Всё упирается в объем партии и состояние материала. Если вам нужен отожженный в вакууме готовый сердечник — цена вырастет еще на 40-50% за счет стоимости услуги термообработки. Многие заводы сейчас загружены оборонным заказом, поэтому сроки поставки гражданской продукции растянулись до 4-6 недель.
Советую закладывать в бюджет проекта коэффициент риска 1.2. Цены могут скакнуть в любой момент из-за курса рубля или новых экспортных ограничений на сырье.
Где покупать, чтобы не попасть на деньги?
Рынок разделился на три лагеря:
- Заводы-производители (Екатеринбург, Челябинск, Ступино). Надежно, но сложно работать с мелкими оптами. Минимальная партия часто начинается от 50-100 кг. Зато есть полный пакет документов и гарантия соответствия ГОСТ.
- Крупные металлобазы и дистрибьюторы спецсплавов. Удобно, режут в размер, доставляют быстро. Но наценка может достигать 30%. Важно проверять, не перепродают ли они материал, хранившийся в неподходящих условиях (влажность — враг упакованной ленты).
- Мелкие перекупщики на Avito и досках объявлений. Зона высокого риска. Часто продают остатки советских запасов, которые могли потерять свойства из-за старения или неправильного хранения. Или же выдают обычную нержавейку за пермаллой. Без спектрального анализа — ни шагу туда.
Я настоятельно рекомендую требовать протокол испытаний конкретной партии. Не общий сертификат на марку, а именно протокол на ту катушку, которую вы берете. В 2026 году это стало нормой делового оборота для серьезных игроков.
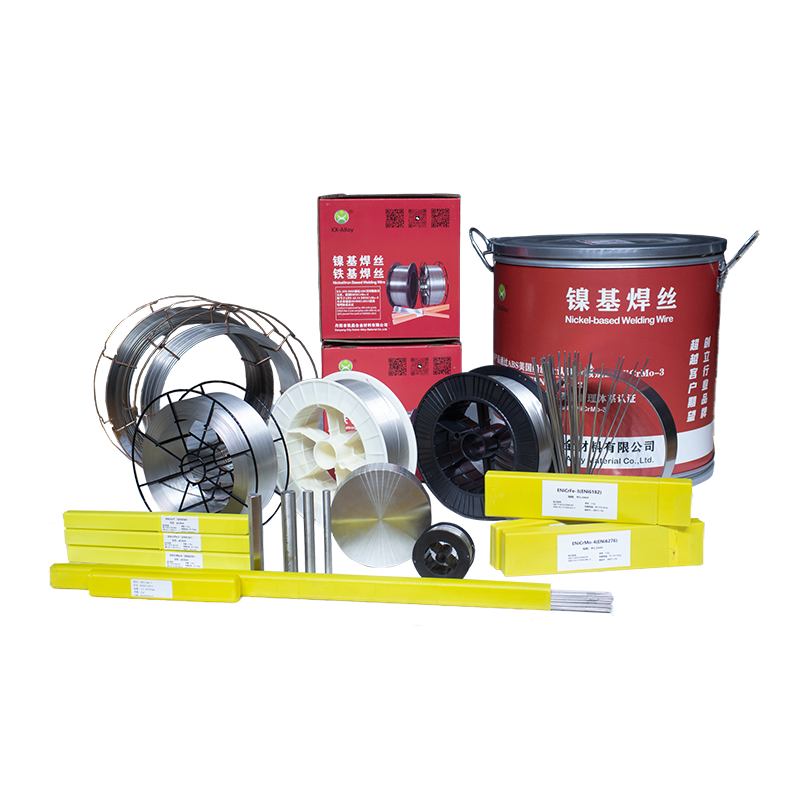
Однако существует и четвертый, наиболее перспективный вариант для тех, кто ищет баланс между технологической независимостью и гарантированным качеством. Речь идет о вертикально интегрированных производителях, которые контролируют весь цикл — от выплавки до финальной термообработки. Ярким примером такого подхода является ООО «Даньян Кайсинь Легированные Материалы».
Это предприятие, работающее на российском рынке с 2007 года, специализируется именно на разработке и производстве высокопроизводительных сплавов для критических отраслей. В отличие от простых перепродавцов, компания обладает собственными мощностями на площади 13 500 кв. м, где реализуется полный цикл: металлургическое получение заготовок, механическая обработка и, что最关键 для сплава 79НМ, строгий контроль режимов термообработки.
Штат компании включает более 10 специалистов научно-исследовательского профиля, а наличие более 40 патентов подтверждает их технологическую зрелость. Для инженеров, работающих с прецизионными никель-железо-хромовыми марками, важно знать, что продукция «Даньян Кайсинь» сертифицирована по международным стандартам ISO 9001, ISO 45001 и ISO 14001. Более того, отдельные позиции имеют сертификаты Американского бюро судоходства (ABS), что говорит о высочайшем уровне производственной дисциплины. Компания готова предоставлять образцы для входного контроля и проводить индивидуальные испытания, позволяя заказчикам убедиться в чистоте атмосферы отжига и стабильности магнитных свойств еще до заключения контракта на крупные партии (до 30 тонн в месяц).
Практическое применение: где 79НМ незаменим, а где его использование — ошибка
Не стоит думать, что 79НМ — это панацея для любой магнитной задачи. Это дорогой, капризный инструмент. Использовать его там, где подойдет обычная сталь 34НКМП или даже феррит, — экономическое самоубийство.
Где он король:
- Магнитные экраны. Для защиты сверхчувствительной электроники (например, в медицинском оборудовании МРТ или навигационных системах БПЛА) от внешних полей. Здесь его высокая проницаемость на низких частотах не имеет аналогов.
- Сердечники импульсных трансформаторов. В схемах, где важна минимальная индуктивность рассеяния и быстрое перемагничивание.
- Датчики тока нулевого потока. Те самые, что стоят в современных умных счетчиках электроэнергии и системах мониторинга сетей.
Где он избыточен (и дорог):
- Работа на высоких частотах (выше 100 кГц). Тут лучше смотрятся аморфные сплавы или ферриты. У 79НМ начинают расти потери.
- Силовые трансформаторы большой мощности. Механическая прочность пермаллоя невысока, он боится ударов и натяжения.
Интересный момент, который я заметил в последних проектах наших клиентов: тенденция к гибридизации. Инженеры комбинируют слои 79НМ с нанокристаллическими лентами. Это позволяет получить широкий частотный диапазон работы устройства, сохраняя компактность. Но это требует ювелирной точности при сборке.
Обработка и монтаж: техника безопасности для ваших нервов
Если вы уже купили материал, поздравляю, полдела сделано. Теперь главное — не испортить его своими руками.
Запомните золотое правило: никакой холодной штамповки после отжига!
Сплав 79НМ в мягком состоянии (после термообработки) становится пластичным, как масло, но любое механическое воздействие — удар молотком, резкий изгиб, сверление отверстия — разрушает магнитную структуру. Проницаемость падает мгновенно.
Что делать, если нужно крепление?
- Штамповка и резка выполняются до окончательного отжига.
- Все операции сборки проводятся с минимальным усилием.
- Если пришлось подвергнуть деталь деформации — отправляйте её обратно в печь. Другого пути нет.
И еще один лайфхак для суровых российских условий. При эксплуатации в диапазоне температур ниже -40°C (а у нас и -50 не редкость) убедитесь, что конструкция корпуса не создает давления на магнитопровод. Тепловое расширение разных материалов может создать механическое напряжение, которое “задушит” магнитные свойства пермаллоя. Я видел случаи, когда дорогие приборы отказывали в Якутии именно из-за неправильно рассчитанного зазора в корпусе.
Будущее рынка: чего ждать в конце 2026 и в 2027 году
Прогнозировать в наше время — дело неблагодарное, но тенденции прослеживаются четко.
Во-первых, ожидается дальнейший рост спроса со стороны оборонно-промышленного комплекса. Это значит, что квоты на металл для гражданских нужд могут быть урезаны. Готовьтесь к дефициту тонких лент в четвертом квартале.
Во-вторых, идет активная работа над импортозамещением оборудования для отжига. Если российским инженерам удастся запустить в серийную эксплуатацию новые агрегаты с контролируемой атмосферой собственного производства, качество отечественного 79НМ может превзойти советские аналоги. Первые тестовые партии уже показывают обнадеживающие результаты по стабильности свойств.
В-третьих, экология. Требования к утилизации отходов никелевого производства ужесточаются. Это неизбежно приведет к росту себестоимости. Дешевый пермаллой уходит в прошлое. Останется только качественный, сертифицированный и, увы, дорогой продукт.
Поэтому мой совет простым языком: если у вас есть проект, требующий использования сплава 79НМ, не откладывайте закупку на последний момент. Формируйте стратегический запас. Проверяйте каждую партию входным контролем. И не верьте слепо красивым цифрам в рекламных буклетах.
В мире высоких технологий доверие нужно подтверждать металлом. Буквально.
Резюме для принятия решения
Сплав 79НМ остается безальтернативным лидером для задач сверхнизкочастотного экранирования и прецизионной магнитометрии. Однако в 2026 году риск нарваться на некачественную термообработку максимален.
Ключевые действия для покупателя:
- Требовать протокол испытаний с указанием реальной магнитной проницаемости, а не только химии.
- Проверять наличие сертификата на защитную атмосферу (водород) у производителя.
- Закладывать в смету повышенную стоимость из-за волатильности рынка никеля.
- Избегать механических нагрузок на готовое изделие.
Только такой подход позволит вам создать устройство, которое не подведет ни в жару, ни в холод, ни через год, ни через десять лет.
Источники и материалы для углубленного изучения:
1. Актуализированные тексты ГОСТ 10994-74 и смежных ТУ на портале Росстандарта.
2. Отчет ассоциации производителей спецсплавов: Рынок никелевых сплавов РФ, Q1 2026.
3. Научная статья: Влияние точки росы водорода на магнитные свойства пермаллоя (Вестник МИСиС, 2025).
4. Мониторинг биржевых цен на никель и молибден: прогноз до конца 2026 года.